简体中文
 English
 日本語
 한국어
 Français
 Deutsch
 Español
 Português
 Русский
 العربية
 ไทย
 Tiếng Việt
橡胶接头质量控制检查清单:从原材料到出货检验
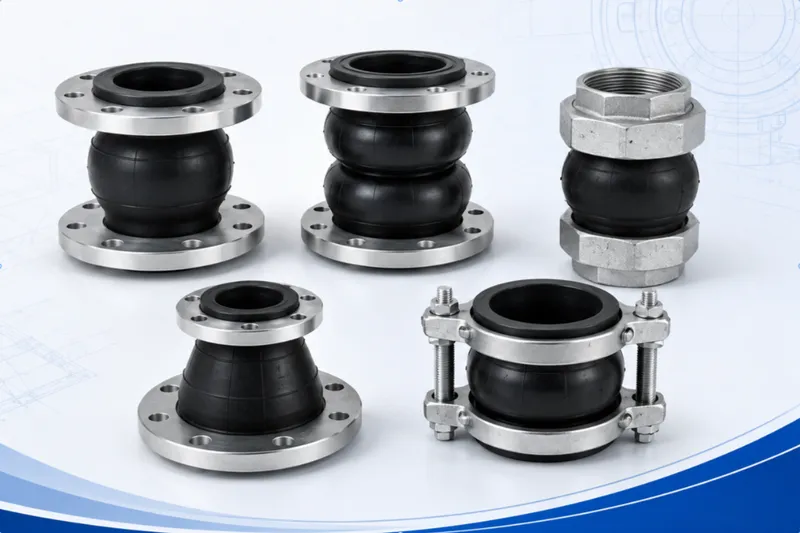
橡胶接头属于由橡胶主体、增强层和金属连接件共同组成的柔性管道产品。 产品外观相似,并不代表其材料、结构、尺寸和适用工况完全相同。 对于泵站、给排水、水处理、暖通空调和工业管道项目, 质量控制应覆盖从原材料验收到成品出货的完整过程。
本检查清单适用于单球体橡胶接头、双球体橡胶接头、 螺纹橡胶接头和卡箍式橡胶柔性接头的常规质量检查。 具体检验项目、抽样比例、试验压力、保压时间和验收标准, 应以订单、批准图纸、检验计划及双方确认文件为准。
一、质量控制开始前需要确认的文件
检验人员首先需要明确产品按照什么要求生产和验收。 如果没有受控图纸、订单技术条件或产品编号, 后续尺寸和材料检验将缺少统一依据。
- 采购订单和产品明细;
- 批准的产品图纸或数据表;
- 产品名称、型号和公称尺寸;
- 安装长度及连接标准;
- 橡胶、法兰和紧固件材料要求;
- 工作介质、温度和压力条件;
- 是否存在负压或真空工况;
- 是否配置限位杆或控制单元;
- 检验与试验计划;
- 包装、标识和质量文件要求。
图纸、订单和检验记录中的产品编号应保持一致, 防止不同尺寸、不同材料或不同项目之间发生混用。
二、原材料进厂检验
1. 橡胶原材料
橡胶材料应与订单要求和输送介质相匹配。 EPDM、NBR、CR及其他橡胶材料具有不同的介质和环境适用方向, 不能仅凭颜色或外观判断材料种类。
建议检查:
- 材料名称、批次和供应商信息;
- 材料标识与采购要求是否一致;
- 储存期限和储存条件;
- 材料证明或内部检验记录;
- 是否存在污染、受潮或错误混料风险;
- 特殊项目要求的材料性能或合规文件。
2. 增强材料
增强帘布、纤维或其他增强材料用于提高橡胶主体的结构稳定性。 检查时应关注材料规格、层数要求、批次和表面状态。
3. 金属材料
法兰、钢丝、加强环、螺纹接头、卡箍连接件和限位组件, 应按照图纸或订单要求确认材料和规格。
- 材料牌号或采购规格;
- 外形尺寸和厚度;
- 锈蚀、变形、裂纹和明显机械损伤;
- 需要时核对材料文件;
- 不同材料批次的隔离和标识。
三、橡胶混炼与材料过程控制
橡胶配方和混炼状态会影响硬度、弹性、耐介质性、耐老化性和硫化质量。 生产过程中应防止不同橡胶配方和不同批次发生混料。
过程控制可包括:
- 配方和工艺文件受控;
- 原材料称量记录;
- 混炼批次编号;
- 混炼时间和工艺参数记录;
- 胶料表面和均匀性检查;
- 必要的硬度或材料性能抽检;
- 不合格胶料隔离和处置记录。
特殊介质使用的橡胶材料,应在技术确认完成后再安排生产, 不应以普通水系统材料直接代替。
四、增强层与结构成型检查
橡胶接头的增强结构通常位于橡胶主体内部, 成品外观无法完整显示其内部铺层情况,因此过程检查尤其重要。
- 增强材料类型是否正确;
- 铺层数量是否符合工艺要求;
- 铺层方向和搭接位置是否一致;
- 是否存在褶皱、偏移或局部堆叠;
- 钢丝圈或加强环位置是否正确;
- 球体和法兰翻边部位是否成型完整;
- 内胶层、增强层和外胶层之间是否保持连续。
单球体和双球体产品的球体数量、轮廓、安装长度和增强结构不同, 检验时不能使用同一尺寸模板代替对应产品图纸。
五、法兰和金属连接件质量检查
法兰孔位、外径和密封区域是否正确, 直接影响产品能否与现场管道和设备连接。
法兰检查项目
- 法兰标准和压力等级标识;
- 法兰外径;
- 螺栓孔中心圆直径;
- 螺栓孔数量和孔径;
- 法兰厚度;
- 密封面形式;
- 法兰平面度;
- 毛刺、锐边、焊渣和机械损伤;
- 表面处理和涂层状态。
螺纹或卡箍连接件检查
- 螺纹制式和连接方向;
- 内外螺纹形式;
- 沟槽或卡箍接口尺寸;
- 连接件材料;
- 螺纹损伤、变形和防护情况。
限位组件检查
- 限位杆数量和分布;
- 杆件直径和长度;
- 耳板、垫圈、螺母及套管配置;
- 连接件是否存在变形或焊接缺陷;
- 防腐处理是否满足订单要求。
六、成型与硫化过程控制
成型和硫化决定橡胶主体最终的几何形状和层间结合状态。 生产记录应能够追溯到对应产品或生产批次。
建议控制:
- 模具编号和模具状态;
- 产品规格与模具是否匹配;
- 装模和预成型状态;
- 硫化工艺参数;
- 硫化开始与结束时间;
- 生产操作人员和检验人员;
- 异常停机或工艺偏差记录;
- 脱模后的冷却和存放方式。
不应仅根据成品表面判断硫化过程是否合格。 关键生产参数和批次记录应作为质量追溯的一部分。
七、成品外观检验
外观检验应覆盖橡胶主体内外表面、球体、法兰翻边、 密封区域和所有可见连接部位。
重点检查缺陷
- 裂纹、割伤和明显划伤;
- 异常鼓包、凹陷或局部变形;
- 气泡、孔洞或夹杂;
- 层间分离或增强层暴露;
- 球体轮廓不对称;
- 橡胶法兰翻边缺损;
- 密封面不完整或有影响密封的压痕;
- 橡胶表面污染、油污或异物;
- 金属部件锈蚀、锐边或涂层损伤;
- 产品存在异常扭曲。
轻微表面痕迹是否允许,应依据批准的验收标准判断, 不能将所有外观差异直接判定为结构性缺陷。
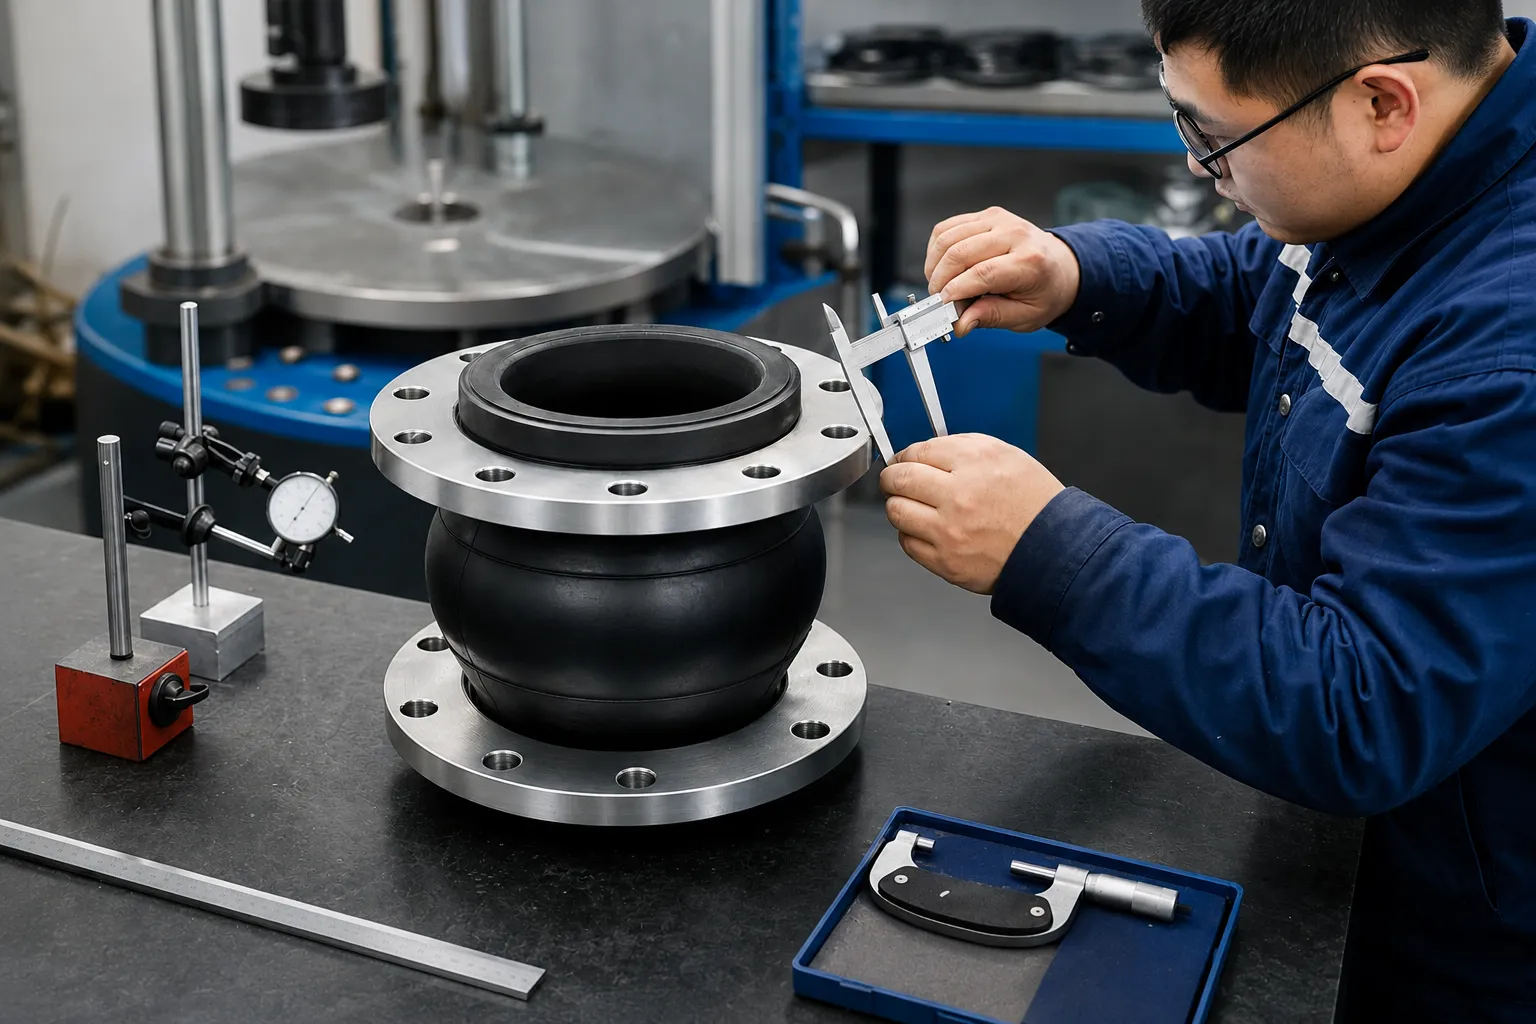
八、尺寸检验
成品尺寸应与批准图纸或订单数据表对照检查。 对于需要与现有管道直接替换的产品, 安装长度和法兰孔位尤其重要。
| 检查项目 | 检查目的 |
|---|---|
| 公称尺寸和内径 | 确认产品规格和流道尺寸 |
| 安装长度 | 确认两端连接面距离 |
| 球体外形 | 检查轮廓、对称性和异常变形 |
| 法兰外径和厚度 | 确认连接尺寸和结构一致性 |
| 孔距、孔数和孔径 | 确认与配对法兰兼容 |
| 同轴度和平行度 | 降低现场安装错位风险 |
| 限位组件尺寸 | 确认数量、长度和安装位置 |
检验记录应注明使用的测量工具、检验日期和检验人员。 测量工具应处于有效的校准或检定状态。
九、材料和结构一致性确认
成品检验时,应确认实际产品与订单中批准的材料和结构一致。
- 橡胶材料标识与订单一致;
- 单球体或双球体结构正确;
- 法兰、螺纹或沟槽连接方式正确;
- 法兰和金属部件材料符合要求;
- 限位装置是否包含在供货范围内;
- 涂层颜色和表面处理符合订单;
- 特殊饮用水、化工或项目材料要求得到确认。
产品颜色不能作为橡胶材料的唯一识别依据。 材料确认应依靠受控记录、批次标识和约定的证明文件。
十、压力和真空试验
水压试验、气密检查或真空试验是否执行, 应根据产品结构、应用工况、订单技术条件和批准的检验计划确定。
试验前需要确认
- 适用的试验标准或批准程序;
- 试验介质;
- 试验压力或真空条件;
- 保持时间;
- 试验夹具和约束方式;
- 压力表或真空表量程及有效状态;
- 验收和拒收条件;
- 安全隔离措施。
试验中可观察的项目
- 连接部位是否泄漏;
- 橡胶主体是否出现异常变形;
- 法兰或金属部件是否发生明显位移;
- 试验压力或真空是否保持稳定;
- 试验后是否存在永久异常变形或损伤。
十一、位移和结构功能检查
橡胶接头的轴向、横向和角向位移能力, 应以批准图纸和产品技术数据为依据。 常规出货检验并不等同于对每件产品执行完整寿命循环试验。
可检查的项目包括:
- 产品处于规定的自然安装长度;
- 球体未被预先扭转或异常压缩;
- 两端连接面基本平行;
- 限位杆安装位置符合图纸;
- 活动结构不存在明显卡阻;
- 产品结构与批准的位移方向相匹配。
项目要求功能试验、位移验证或疲劳试验时, 应单独制定试验方案、样品数量和验收条件。
十二、标识与可追溯性检查
产品和包装标识应使供应商和买方能够识别产品, 并在出现质量问题时追溯到订单或生产批次。
标识可包括:
- 产品名称或型号;
- 公称尺寸;
- 产品或订单编号;
- 材料或介质适用标识;
- 生产批次或序列号;
- 制造日期;
- 流向或安装方向标识,如适用;
- 客户项目号或采购订单号;
- 箱号和目的地标识。
标识内容应以合同要求为准, 不应在未经确认时添加不具备依据的认证或性能标识。
十三、出货质量文件检查
出货前应根据订单文件清单确认需要提交的资料。 并非所有订单都需要完全相同的质量文件。
- 产品图纸或批准数据表;
- 尺寸检验记录;
- 外观检验记录;
- 压力或真空试验记录,如适用;
- 材料文件,如订单要求;
- 涂层或表面处理记录,如适用;
- 产品照片;
- 装箱单和包装明细;
- 安装、储存或维护说明;
- 第三方检验报告,如合同要求。
文件中的产品型号、尺寸、数量和批次应与实际货物一致。
十四、包装和储存检查
橡胶主体、法兰密封面和涂层在运输过程中需要避免挤压、碰撞、 阳光暴晒、尖锐物体和不适当的化学品接触。
包装前检查
- 产品表面清洁和干燥;
- 法兰密封区域得到保护;
- 螺纹和沟槽接口具有适当防护;
- 限位杆和附件固定可靠;
- 包装内没有可能损伤橡胶的尖锐物;
- 产品没有被过度压缩或扭曲包装;
- 标签与箱内产品一致。
储存原则
- 存放在干燥、阴凉并避免强光的位置;
- 避免靠近臭氧源、热源和化学品;
- 不得在橡胶接头上堆放过重物品;
- 避免长期以异常压缩或拉伸状态储存;
- 遵守产品包装和储存说明。
十五、买方出货前检查清单
| 检查类别 | 买方应确认的内容 |
|---|---|
| 产品身份 | 名称、型号、尺寸、数量和订单号 |
| 产品结构 | 球体数量、连接方式、限位装置和附件 |
| 尺寸 | 安装长度、法兰尺寸、孔位和接口尺寸 |
| 外观 | 橡胶、法兰、涂层和密封面状态 |
| 试验 | 订单要求的试验是否完成并有记录 |
| 文件 | 图纸、检验记录和材料文件是否齐全 |
| 包装 | 包装、标签、附件和运输保护是否正确 |
十六、不合格品如何处理
发现尺寸、外观、材料或试验结果不符合要求时, 应先对产品进行隔离和标识,防止与合格产品混装。
处理过程通常需要记录:
- 不合格产品编号和数量;
- 发现的问题及检验依据;
- 原因分析;
- 返工、返修、报废或让步接收决定;
- 返工后的复检结果;
- 责任人和批准人;
- 必要的纠正与预防措施。
影响橡胶主体结构、增强层、密封面或承压能力的问题, 不应只通过表面修饰后直接放行。
十七、常见问题
橡胶接头是否每件都必须做水压试验?
不一定。是否逐件试验、批次抽检或不执行该项试验, 应根据产品结构、适用标准、订单合同和批准的检验计划确定。
外观合格是否代表产品质量一定合格?
不是。外观检查只能发现部分表面问题。 橡胶材料、增强结构、硫化过程、尺寸、金属件和质量记录同样重要。
如何确认橡胶材料是EPDM还是NBR?
不能只凭颜色和手感判断。 应通过受控材料记录、生产批次、材料文件和约定的检验方式进行确认。
买方是否需要提供检验计划?
对普通订单可由供应商按内部质量流程检验。 对项目采购、第三方见证或特殊试验要求,建议在询价或下单阶段提供检验要求。
橡胶接头的尺寸检验重点是什么?
应重点确认公称尺寸、安装长度、法兰外径、孔距、孔数、孔径、 密封面和两端连接面的相对位置。
出货前可以要求供应商提供哪些资料?
可根据订单约定要求产品照片、尺寸记录、外观检验记录、 试验记录、材料文件、图纸、装箱单及其他项目文件。
十八、获取橡胶接头检验和项目支持
如您的项目对橡胶材料、法兰标准、压力或真空试验、 第三方检验、包装和质量文件有特殊要求, 建议在询价阶段提供技术规范和检验计划。
我们可以根据单球体、双球体、螺纹式或卡箍式橡胶接头的具体结构, 协助确认出货检查项目、文件范围和包装要求。
最终检验内容和验收标准,应以双方确认的图纸、数据表、 采购订单、检验计划和合同文件为准。